

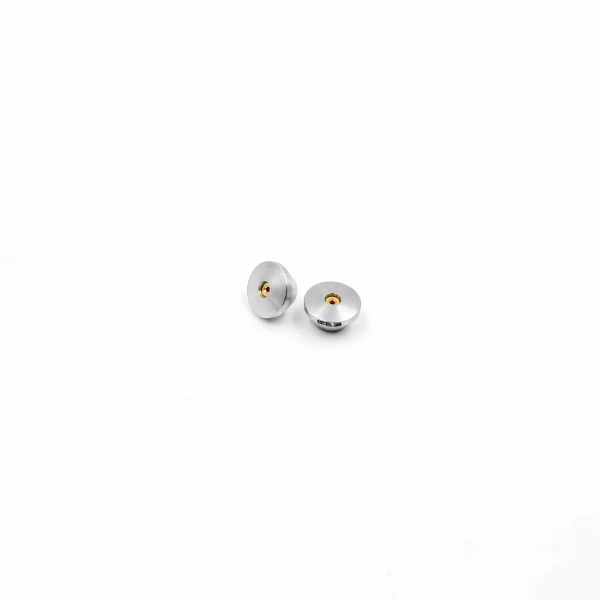
Aşındırıcı Su Jeti Yakut Deşik – Disk Tarzı Mücevher Sek
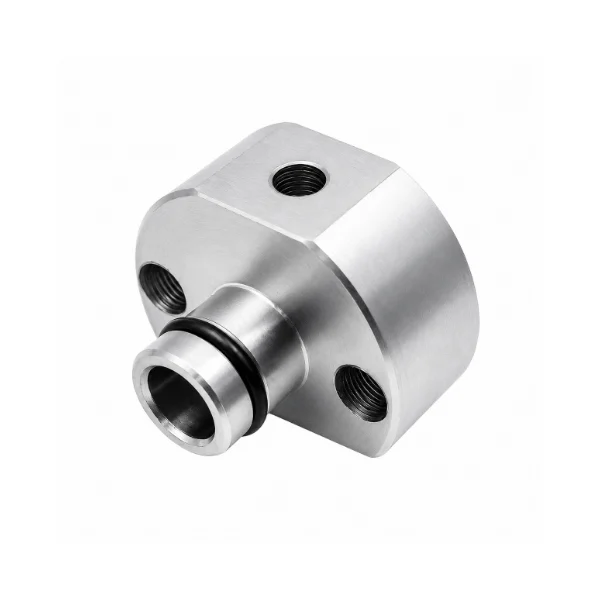
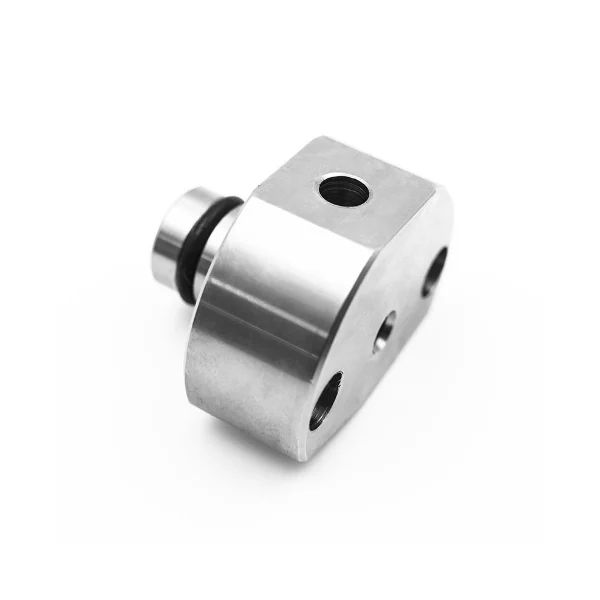
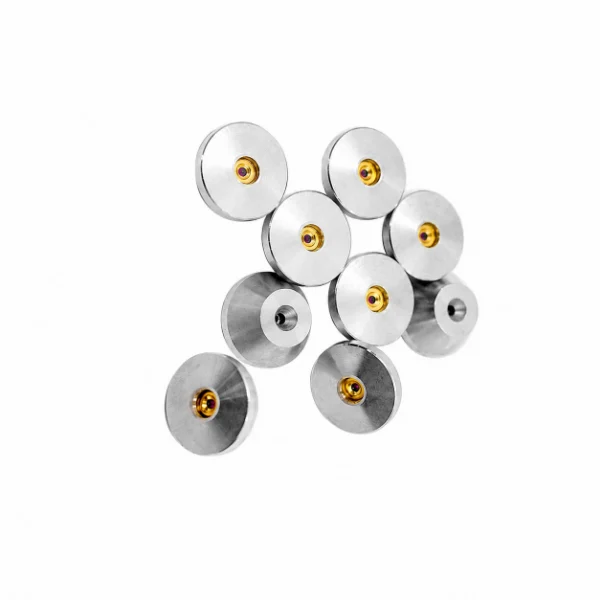
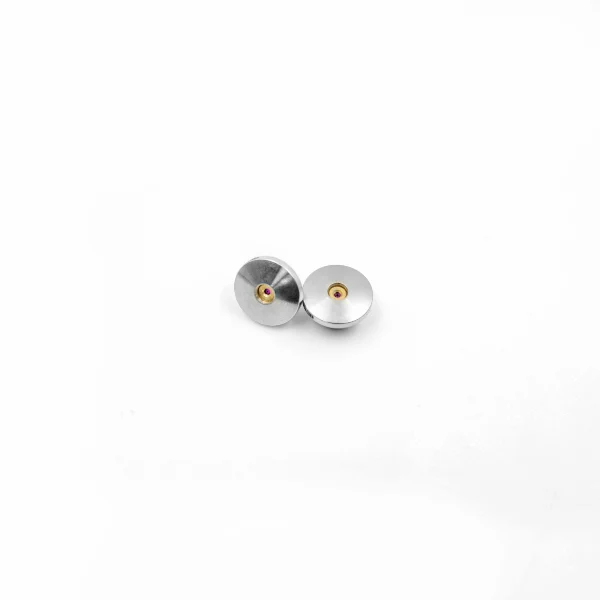
Aşındırıcı Su Jeti Yakut Deşiği, uyumlu kesme başlıkları için mücevher bir bileşendir. Ancak, Disk benzeri metal yapıda yer almaktadır ve küçük bir açıklığı yakuttan yapılmıştır, ve yüksek hızlı aşındırıcı karışım odasına getirilmeden önce açıklığa giren küçük bir yüksek hızlı su akışı oluşur. Ürünün görselleri, mücevher montajı için merkezi bir alana sahip dairesel bir gövdeyi gösteriyor. Değişim seçimi için onları seçerken, alıcı, diyafram çapını doğrulamalıdır, Konut boyutları, Oturma portu, Kesme başlığı modeli ve uyumlu odaklama boru konfigürasyonu.
- Kompakt Disk Tarzı Gövde
- Hassas Yakut Mücevher Açıklığı
- Aşındırıcı Karışımdan Önceki Su Jeti Oluşumu
- Açıklık ve Odaklama Tüpü Eşleştirmesi
Paylaş:


- Tanım
- Teknik özellikler
- Uygulama
- SSS
Tanım – Aşındırıcı bir kesme başlığında yakut delik pozisyonu
Aşındırıcı su jeti kesim başlığında, Yakut deliği, aşındırıcı karıştırma odasının yukarısında konumlandırılmıştır.
Küçük mücevher açıklığı, ilk yüksek hızlı su akışını oluşturur, bu cihaz karıştırma odasına girer ve ayrı bir aşındırıcı girişten beslenen aşındırıcı parçacıklarla etkileşime girer.
Ortaya çıkan aşındırıcı su akışı daha sonra odaklama tüpünden geçer ve iş parçasına ulaşır.
KAD ürün fotoğrafları kompakt, Dairesel metal muhazalara ve merkezi mücevher montaj alanlarına sahip disk tarzı delik bileşenleri.
Uzatılmış sap deliklerinin aksine,, bu ürünün kısa bir, Kompakt konut profili. Ancak, Tam montaj sınıflandırması ve değiştirilebilir parça numaraları doğrulanmalıdır.
Yedek seçerken, Açıklık, Gövde geometrisi, Miksaj odası arayüzü, ve odaklama tüpünün konfigürasyonu birlikte ele alınmalıdır.
Aşındırıcı Karışımdan Önce Su Akıntısı Oluşumu
Yakut deliği, birincil yüksek hızlı su akışını oluşturmaktan sorumludur.
Yüksek basınçlı su, mücevher açıklığından geçer ve aşağı akış kesme başı bileşenlerine girer.
Tipik bir aşındırıcı kesim düzeninde, Su akışı, aşındırıcı parçacıkların karışma bölgesine girmesi için gerekli koşulları oluşturur.
Aşındırıcı madde, mücevher açıklığından değil, yakut deliğinin aşağısına getirilir.
Bu ayrım, jet oluşumu sorunları ve aşındırıcı dağıtım sorunlarının teşhisinde önemlidir.
Yanlış boyutlandırılmış veya hasarlı bir delik, karıştırma odasına giren su akışını etkileyebilir, Ancak kesme performansı, aşağı akış parçalarının durumu ve konfigürasyonuna da bağlıdır.
Aşındırıcı Kesme Başlığı Kurulum Kontrol Listesi
Aşındırıcı bir kesme başlığında yakut bir deliği değiştirirken, Sadece görünüşe göre mücevheri seçmek yerine tüm nozul konfigürasyonunu gözden geçirin.
| Bileşen veya Parametre | Ne Onaylanmalı? | Neden Önemli |
|---|---|---|
| Yakut Deşigi | Sabit diyafram çapı ve gövde tipi | Seçilen başlangıç su jeti açıklığını belirler |
| Deşik Oturacağı | Montaj profili ve eşleştirme yüzeyleri | Doğru mekanik arayüzü belirlemeye yardımcı olur |
| Miksaj Odası | Model, Giriş koşulu, ve bileşen uyumu | Aşağı akış su jeti ve aşındırıcı giriş düzeniyle ilgilidir |
| Odaklama Tüpü | İç çapı, Uzunluk, ve uyumlu model | Onaylanmış aşındırıcı kesim konfigürasyonuna uymalı; |
| Aşındırıcı Besleme | Besleme tüpü, Giriş koşulu, ve ekipman ayarları | Aşındırıcı dağıtımı karıştırma bölgesine etkiler |
| Yüksek Basınçlı Su Temini | Onaylı çalışma basıncı ve filtreleme | Gerekli yukarı akış çalışma koşullarını sağlar |
Tüm spesifikasyonlar, hedeflenen kesme başlığı ve orijinal ekipman dokümantasyonuyla doğrulanmalıdır.
Mühendislik Denetimi ve Jet Kalite Kontrolleri
1. Mücevher Açıklığı Boyutu Doğrulama
Belirtilen yakut diyafram çapı, gerekli kesme başlığı konfigürasyonuna karşılık gelmelidir.
Ürün listesi, bir aralık diyaframı boyutlarını tanımlıyor, ancak her sağlanan delik belirli bir sabit çapa uydurulmalıdır.
Uygun denetim prosedürleri, belirtilen açıklık boyutlarını ve görünür açılma durumunu doğrulamalıdır.
2. Konut ve Oturma Yüzeyi Denetimi
Kompakt metal muhafaza, hedeflenen kesme başının alıcı oturağıyla uyumlu olmalıdır.
Önemli denetim noktaları arasında dış çaptaki gövde bulunmaktadır, genel kalınlık, Temas yüzeyleri, ve görünür hasar.
Kritik boyut gereksinimleri onaylanmış ürün çizimine uymalıdır.
3. Jewel Yüzeyi ve Temizlik İnceleme
Mücevher montaj alanı ve görünür açıklık yonga açısından incelenmelidir, Kirlenme, ve üreticinin denetim prosedürleriyle tespit edilen diğer kusurlar.
Küçük hassas su jeti bileşenleri kullanılırken temizlik önemlidir.
Herhangi bir parlatma, temizlik, veya denetim süreci, ilgili ürün gereksinimlerine uymalıdır.
4. Aşağı Akış Bileşen Durum İnceleme
Doğru bir delik, kesme başındaki diğer tüm sorunları telafi edemez.
Bakım sırasında, Karıştırma odasının durumu, aşındırıcı giriş, ve odaklama tüpü de gözden geçirilmelidir.
Yedek parça seçilmeden önce tam bileşen düzenlemesi, orijinal ekipman spesifikasyonlarıyla karşılaştırılmalıdır.
Aşındırıcı Kesme Başlığı Delikleri İçin KAD'ı Neden Seçmelisiniz?
| Madde | Teknik özellikler |
|---|---|
| Ürün Tipi | Yakut Deşigi |
| Sistem Tipi | Aşındırıcı Su Jeti Kesme Başı Makinesi |
| Fonksiyon | Yüksek basınçlı jet oluşumu |
| Kesme Tipi | Aşındırıcı su jeti kesimi |
| Materyal | Ruby (Sentetik kristal) |
| Diyafram Boyutu | 0.08 – 0,4 mm (Mikro hassasiyet menzili) |
| Çalışma Basıncı | 60'a kadar,000 PSI / 420MPa |
| Üretim Süreci | Mikro delme optik cilalama |
| Uygulama | Endüstriyel su jeti kesme sistemleri |
1. Aşındırıcı Kesme Başlığı Konfigürasyonu
Yakut delikler, aşındırıcı uygulanmadan önce su akışını oluşturmak için uyumlu aşındırıcı su jeti kesme başlıklarında kullanılır.
Seçilen açıklık, makinenin onaylı pompa ve nozul düzenine karşılık gelmelidir.
2. Delik ve Odaklama Boru Değişim Planlaması
Yedek parça hazırlarken, Bakım ekipleri hem yakut deliği boyutunu hem de odaklama tüpü spesifikasyonunu belirlemelidir.
Gerekli kombinasyon, orijinal kesme başlığı konfigürasyonuna bağlıdır, Sadece her iki bileşenin dış görünüşü değil.
3. Aşındırıcı Entrain Sorun Giderme
Eğer aşındırıcı doğum düzensiz hale gelirse, Teknisyenlerin deliği incelemesi gerekebilir, Miksaj odası, Aşındırıcı besleme geçidi, ve odaklama tüpü.
Hasarlı veya yanlış kurulmuş bir delik olası faktörlerden biridir, ancak aşındırıcı besleme fayılarının başka birçok nedeni de olabilir.
Teşhis, ekipman üreticisinin bakım talimatlarına uygun olmalıdır.
4. Bakım Sırasında Nozul Yığını Denetimi
Kesme başlığı servisi sırasında, Yakut deliği ve ilgili aşağı akış bileşenleri hasar için denetim gerektirebilir, Kirlenme, veya uygun olmayan uyum.
Bir yedek orijinal koltukla uyumlu olmalı, Açıklık spesifikasyonu, ve onaylanmış nozul düzeni.
5. Çok Başlı Su Jeti Yedek Parça Temin Eti
Endüstriyel su jeti operatörleri ve parça dağıtıcıları, farklı kesme başlığı konfigürasyonları için yedek stoklar bulundurabilir.
Tam diyafram çapının kaydedilmesi, Konut tipi, Uyumlu kesme başı, ve ilişkili odaklama tüpü modeli, birden fazla varyant siparişi verirken seçim hatalarını azaltmaya yardımcı olabilir.
1. Aşındırıcı malzeme, aşındırıcı su jeti kesim başlığında yakut deliğinden geçer mi??
Hayır. Tipik bir aşındırıcı su jeti kesme başlığında, Yüksek basınçlı su, yakut mücevher açıklığından geçerek ilk su akışını oluşturur. Aşındırıcı parçacıklar, ayrı bir besleme kanalı aracılığıyla karıştırma odasına aşağı akışta getirilir. Birleşik aşındırıcı su akışı daha sonra odaklama tüpünden geçer.
2. Yakut bir delik odaklama tüple nasıl eşleştirilmeli?
Doğru kombinasyon, kesme başı üreticisinin onayladığı düzene uymalıdır. Alıcıların yakut delik diyafram çapını doğrulaması gerekir, odaklama tüpünün iç çapı ve uzunluğu, Çalışma basıncı, ve diğer ilgili sistem gereksinimleri. Her kesme başı için tek bir evrensel boyut oranı varsayılmamalıdır.
3. Hasar görmüş yakut deliği aşındırıcı su jeti kesme performansını etkileyebilir mi??
Evet. Bir çatlamış, Yıpranmış, Kirlenmiş, veya yanlış oturmuş delik, karıştırma odasına giren su akışını etkileyebilir. Ancak, düzensiz kesme performansı, odalama borusunu da içerebilir, Aşındırıcı besleme sistemi, Su temini, veya diğer kesme başlığı parçaları. Neden belirlenmeden önce tüm sistem incelenmelidir.
4. Yakut deliği değiştirirken karıştırma odası ve odalama tüpü kontrol edilmeli mi??
Evet. Bu bileşenler, aşındırıcı kesme başlığında birlikte çalışır, ve deliğin aşağısındaki aşınma veya hasar, jet hizalamasını ve kesim performansını etkileyebilir. Teknisyenler, karıştırma odası girişini kontrol etmelidir, odaklama boru borusu, ve orijinal ekipman bakım prosedürlerine göre ilgili bağlantı yüzeyleri.
5. Bu kompakt yakut deliği, uzun saplı yakut deliğinin yerini alabilir mi?
Uyumluluk doğrulanmadan olmaz. Burada gösterilen ürün, kompakt disk tarzı bir muhafaza sahiptir, uzun sap delikleri ise uzun metal sap ve farklı montaj geometrisine sahiptir. Mücevher açıklığı çapı aynı olsa bile, Konut, Merkezi, ve kurulum gereksinimleri farklı olabilir.
6. Aşındırıcı su jeti yakut deliği sipariş etmek için hangi bilgiler gereklidir?
Lütfen kesme başı üreticisini ve modelini belirtin, Orijinal delik parça numarası, Gerekli mücevher açıklığı çapı, Konut boyutları, ve ilgili odaklama tüpü özellikleri. Bileşen fotoğrafları, mevcut bir örnek, ve tahmini satın alma miktarı KAD'ın gerekli değişim konfigürasyonunu gözden geçirmesine yardımcı olabilir.